Opsan, otomotiv sac parça üretiminde faaliyet gösteren bir sanayi kuruluşudur. Bu proje, Ford Otosan’ın Romanya’daki Craiova fabrikasında ürettiği Ford Courier ailesinin motor alt beşiğine yönelik ek iş sürecini kapsar. AIOR Vision, Opsan için geliştirilmiş bir proses izlenebilirliği ve raporlama sistemidir. Kaynak kalitesi ölçümü ve otomatik kabul/ret kararları bu projenin kapsamı dışındadır.
ENDÜSTRIYEL OTOMASYON · İZLENEBILIRLIK
Opsan
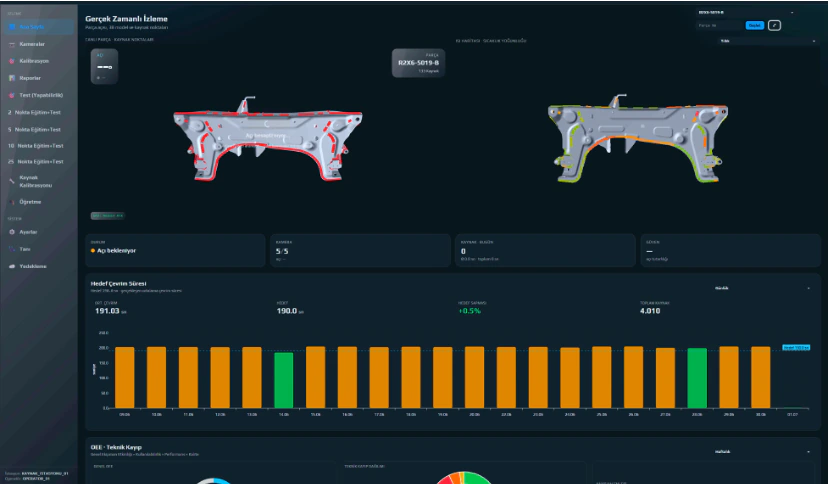
Opsan için geliştirdiğimiz AIOR Vision, en prestijli endüstriyel projemiz. Ford Courier motor alt beşiğinin ek iş istasyonunda gerçekleşen kaynak faaliyetlerini, beş kameradan gelen görüntüler ve yaklaşık 130 bölgeli 3D parça haritasıyla izlenebilir üretim kayıtlarına dönüştürüyoruz. Her olay; parça kimliği, çalışma düzlemi, kaynak bölgesi ve zaman bilgisiyle birlikte anlam kazanıyor. Operatör HMI’ı, ısı haritaları, ayrıntılı sorgular ve bulut raporları aynı mühendislik altyapısında buluşuyor. Demo ve gerçek parça düzeneklerinde doğrulanan çözüm, müşteri kabulü ve sipariş onayının ardından saha uygulamasına taşınıyor.
PROJE GÖRSELLERİ
Teslim edilen dijital deneyimden kareler
PROJE HİKAYESİ
Proje özeti ve kapsam
Opsan için geliştirdiğimiz AIOR Vision, en prestijli endüstriyel projemiz. Ford Courier motor alt beşiğinin ek iş istasyonunda gerçekleşen kaynak faaliyetlerini, beş kameradan gelen görüntüler ve yaklaşık 130 bölgeli 3D parça haritasıyla izlenebilir üretim kayıtlarına dönüştürüyoruz. Her olay; parça kimliği, çalışma düzlemi, kaynak bölgesi ve zaman bilgisiyle birlikte anlam kazanıyor. Operatör HMI’ı, ısı haritaları, ayrıntılı sorgular ve bulut raporları aynı mühendislik altyapısında buluşuyor. Demo ve gerçek parça düzeneklerinde doğrulanan çözüm, müşteri kabulü ve sipariş onayının ardından saha uygulamasına taşınıyor.
Parçanın barkodla tanımlanmasından yönetim raporuna uzanan veri akışını birlikte tasarladık. Beş kameralı görüntüleme, pozisyoner açısı ve 3D bölge haritası ortak bir parça oturumunda birleşiyor. Yerel kayıt katmanı olay süresini, algılama güvenini, kamera sağlığını ve senkronizasyon durumunu saklıyor. HMI aktif parça ve çalışma yüzeyini gösterirken web paneli; parça ve kaynak noktası sorguları, ısı haritaları, rol bazlı erişim, yedi standart zaman aralığında raporlama ve CSV çıktıları sunuyor.
Yaklaşık 130 kaynak bölgesi, parçanın farklı yüzeylerine ve çalışma düzlemlerine dağılıyor. Pozisyoner döndükçe görüş açısı değişiyor; operatör, torç ve fikstür görüntüyü kısmen örtebiliyor. Mühendislik problemi, görünür kaynak faaliyetini doğru parça ve doğru 3D bölgeyle ilişkilendirmekti. Aynı kayıt zincirinin operatöre anlaşılır bir ekran, üretim ekiplerine sorgulanabilir bir geçmiş ve ağ kesintilerinde yerel kayıt imkânı sunması gerekiyordu.
Çalışmayı parçanın 3D modeli, fikstür geometrisi ve pozisyoner hareketi üzerinden kurguladık. Kaynak bölgelerini düzlem bazında haritalayıp beş kamera görüşünü bu haritaya göre planladık. Barkodla açılan parça oturumuna konum, olay ve zaman bilgisini bağladık. Operatör HMI’ında aktif parçayı, çalışma yüzeyini ve sistem durumunu öne çıkardık; ayrıntılı analizleri web panelinde topladık. Isı haritaları faaliyetin parça üzerindeki dağılımını, saatlikten yıllığa uzanan raporlar ise dönemler arasındaki farkları görünür kılıyor. Yerel cihazlar sağlıklı ve depolama kapasitesi yeterliyken kayıtlar bağlantı kesintilerinde tamponlanıyor; bağlantı geri geldiğinde iki sunuculu yedekli bulut katmanına aktarılıyor.
TESLİM EDİLEN İŞLER
Proje kapsamında tamamlanan modüller
- 01Parça geometrisi ve çalışma açılarına göre beş kameralı görüş tasarımı
- 02Yaklaşık 130 kaynak bölgesinin 3D haritalanması ve saha kalibrasyonu
- 03Barkod, pozisyoner açısı, kaynak olayı ve zamanın ortak oturumda eşleştirilmesi
- 04Operatör HMI’ı, döndürülebilir 3D parça görünümü ve ısı haritaları
- 05Rol bazlı web paneli, ayrıntılı sorgular, dönemsel raporlar ve CSV çıktıları
- 06Yerel tamponlama ve iki sunuculu yedekli bulut senkronizasyonu
TEKNOLOJİ STACK'İ
Kullanılan platform ve araçlar
AIOR Vision5-Camera Vision3D Zone MappingIndustrial HMIHeatmap AnalyticsOffline-first EdgeRedundant Cloud SyncRole-based Reporting
≈130
3D haritada tanımlı kaynak/rework bölgesi
5
Optimize edilmiş kamera görüşü
2
Yedekli bulut katmanı sunucusu
7
Standart raporlama zaman aralığı
AIOR PROJE NOTU
Opsan AIOR Vision, görüntü işleme, 3D geometri, endüstriyel arayüz ve veri mühendisliğini aynı üretim probleminde bir araya getirdiğimiz en prestijli endüstriyel projemizdir.
Teslim edilen kapsam ve devamlılık
Çözümü iki aşamada doğruladık. İlk düzende demo parça ve projeye özel yazılımla ark ışığı takibini gösterdik. İkinci düzende gerçek Ford Courier motor alt beşiği, gerçek fikstür ve gazaltı kaynak prosesiyle çalıştık. Kamera olaylarının 3D bölgelerle eşleşmesini, operatör akışını ve raporlama altyapısını müşteri ekibine sunduk. Başarılı kabul testinin ardından sipariş onaylandı. Proje, Opsan istasyonuna uyarlama, saha kalibrasyonu ve devreye alma aşamasında devam ediyor.