KURUMSAL Kurumsal teknoloji · İşletmenize özel mühendislik Kurumsal Yazılım · Yönetilen Sunucular · Kurumsal E-posta · LiteSpeed + CloudLinux · Imunify360 Güvenlik · cPanel Yönetim · Uygun pakette 3 Gbps'ye kadar ağ profili
ENDÜSTRI 5.0 · İZLENEBILIRLIK

Opsan AIOR Vision — Ford Courier 3D İzlenebilirlik

AIOR’un en prestijli endüstriyel projesi: Opsan için Ford Courier motor alt beşiğindeki yaklaşık 130 kaynak/rework bölgesini beş kamera, 3D parça haritası ve parça bazlı kayıtla buluşturan bütünleşik izlenebilirlik sistemi. Canlı HMI’dan ısı haritalarına ve iki sunuculu bulut raporlamasına uzanan bir mühendislik çalışması.

  • Yıl2026
  • KategoriEndüstri 5.0 · İzlenebilirlik
  • DurumDevam Ediyor

PROJE KAPSAMI

İhtiyaç ve hedef neydi?

Beş kameranın görüş tasarımı ve saha kalibrasyonu; parça ID/barkod oturumu; pozisyoner açısı ile 3D çalışma düzleminin eşleştirilmesi; görünür kaynak/rework olaylarının yaklaşık 130 bölgeye bağlanması; canlı HMI, ısı haritaları, yedi raporlama aralığı, CSV ve offline-first iki sunuculu bulut senkronizasyonu.

YAPILAN İŞLER

Proje kapsamında neler yapıyoruz?

  • 01Parça ve fikstür geometrisine göre beş kameralı görüş tasarımı
  • 02Yaklaşık 130 kaynak/rework bölgesinin 3D haritalanması ve kalibrasyonu
  • 03Barkod, pozisyoner açısı, bölge ve zaman bilgisini birleştiren parça kaydı
  • 04Canlı HMI, döndürülebilir 3D görünüm, ısı haritası ve CSV raporları
  • 05Offline-first yerel tamponlama ve iki sunuculu yedekli bulut aktarımı

AMİRAL GEMİSİ ENDÜSTRİYEL PROJEMİZ

Beş kamera, yaklaşık 130 bölge, tek parça kaydı

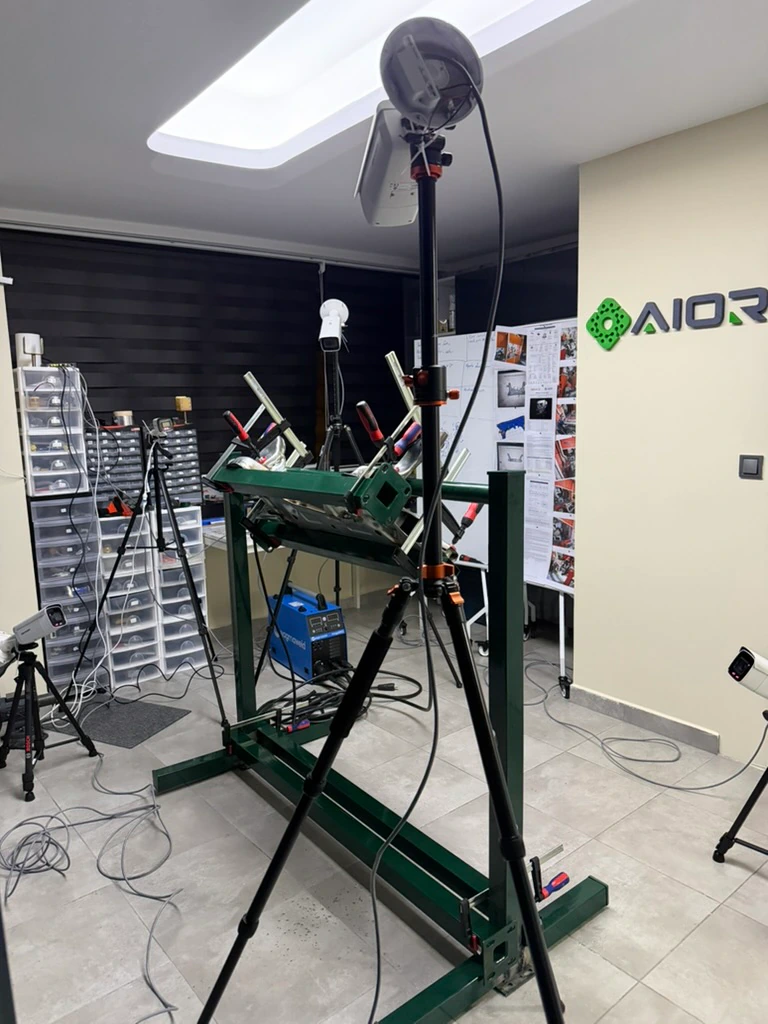
Ford Courier motor alt beşiğinin kaynak/rework bölgeleri farklı yüzeylere yayılıyor. Fikstür, torç, operatör ve pozisyoner hareketi kameraların görüşünü değiştiriyor. Opsan için geliştirdiğimiz AIOR Vision, bu fiziksel koşulları beş kameralı bir görüş mimarisi ve 3D parça haritasıyla birlikte ele alıyor.

Projenin merkezinde, gözlenen kaynak faaliyetini hangi parçada, hangi bölgede ve ne zaman gerçekleştiğiyle birlikte kaydetmek var. Görüntü işleme, endüstriyel arayüz ve veri mühendisliğini aynı sistemde birleştiren bu çalışma, AIOR’un en prestijli endüstriyel projesini oluşturuyor.

Weld/rework zones on the Ford Courier engine subframe span different surfaces. The fixture, torch, operator and positioner movement change camera visibility. AIOR Vision, developed for Opsan, addresses these physical conditions through a five-camera architecture combined with a 3D part map.

The project centres on recording observed welding activity against the part, zone and time to which it belongs. Bringing computer vision, industrial interfaces and data engineering into one system makes this AIOR’s flagship industrial project.
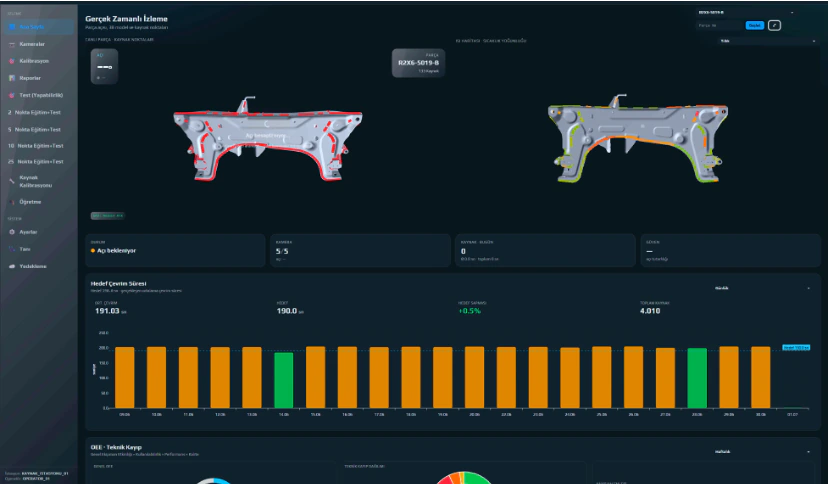
Opsan için geliştirilen AIOR Vision izlenebilirlik yazılımının paneli

PARÇA BAZLI 3D KAYIT

Barkoddan kaynak bölgesine uzanan izlenebilirlik

Parça ID veya barkod okutulduğunda üretim oturumu açılıyor. Pozisyoner açısı, motor alt beşiğinin 3D modelindeki çalışma düzlemiyle eşleştiriliyor. Görünür kaynak/rework olayları, kalibrasyonda tanımlanan yaklaşık 130 bölgeden ilgili olanıyla aynı parça kaydında buluşuyor.

Olay süresi, güven bilgisi, kamera sağlığı ve senkronizasyon durumu da yerel kayıtta tutuluyor. Üretim ekibi böylece tek bir parçanın geçmişini, bölge ve zaman bağlamını kaybetmeden sorgulayabiliyor.

Scanning a part ID or barcode opens a production session. The positioner angle is matched to the working plane on the engine subframe’s 3D model. Visible weld/rework events are associated with the relevant calibrated zone among approximately 130 regions within that same part record.

Event duration, confidence, camera health and synchronisation state are also retained locally. The production team can query an individual part’s history while preserving its zone and time context.

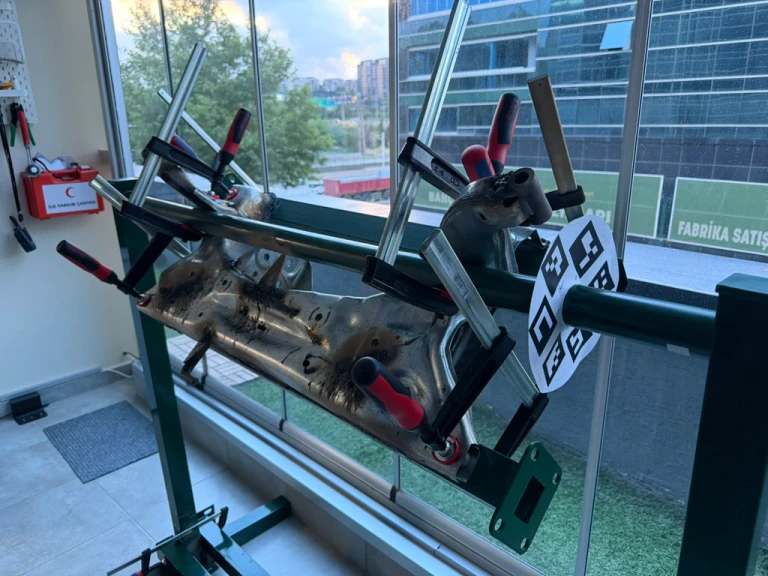
Gerçek parça, fikstür ve gazaltı kaynak prosesiyle doğrulama düzeneği

OPERATÖRDEN ÜRETİM YÖNETİMİNE

Canlı 3D görünümden karşılaştırılabilir raporlara

Canlı HMI; aktif parçayı, pozisyoner düzlemini, sistem durumunu ve döndürülebilir 3D görünümü aynı ekranda sunuyor. Operatör çalışma anındaki bilgiyi görürken, yetkili kullanıcılar web panelinden parça ve kaynak noktası bazında geçmişe ulaşabiliyor.

Isı haritaları, rework faaliyetinin parça üzerindeki dağılımını gösteriyor. Saatlik, vardiyalık, günlük, haftalık, aylık, yıllık ve özel tarih aralıklı yedi raporlama seçeneği ile CSV çıktıları, üretim ve kalite ekiplerinin aynı kayıtlar üzerinden değerlendirme yapmasını sağlıyor.

The live HMI presents the active part, positioner plane, system status and rotatable 3D view on one screen. Operators see the information needed during the task, while authorised users access part- and weld-point-level history through the web panel.

Heatmaps show how rework activity is distributed across the part. Seven reporting options—hourly, shift, daily, weekly, monthly, yearly and custom date range—together with CSV exports let production and quality teams work from the same records.

Müşteri kabul testindeki gerçek parça ve fikstür

DOĞRULAMA VE VERİ SÜREKLİLİĞİ

Yerel kayıt, yedekli bulut, kontrollü saha uyarlaması

Offline-first mimari, saha cihazları sağlıklı ve yerel kapasite uygun olduğu sürece bağlantı kesintisindeki olayları tamponluyor. Bağlantı geri geldiğinde parça ve rework kayıtları iki sunuculu yedekli bulut katmanına senkronize ediliyor. Yerel çalışma ile merkezî raporlama aynı parça kimliği etrafında birleşiyor.

İlk doğrulamada demo parça üzerinde ark ışığı takibi; ikinci doğrulamada gerçek parça, gerçek fikstür ve gerçek gazaltı kaynak prosesi kullanıldı. Çözüm müşteri kabulünden geçerek siparişe dönüştü. Beş kameralı sistemin Opsan istasyonuna uyarlanması, saha kalibrasyonu ve devreye alma çalışmaları devam ediyor.

The offline-first architecture buffers events during connectivity loss while edge devices remain healthy and local capacity is available. When the connection returns, part and rework records synchronise to a redundant two-server cloud layer. Local operation and central reporting share the same part identity.

The first validation tracked arc light on a demonstration part; the second used the actual part, fixture and gas-shielded welding process. Customer acceptance led to an approved order. Adaptation of the five-camera system to the Opsan station, site calibration and commissioning remain ongoing.

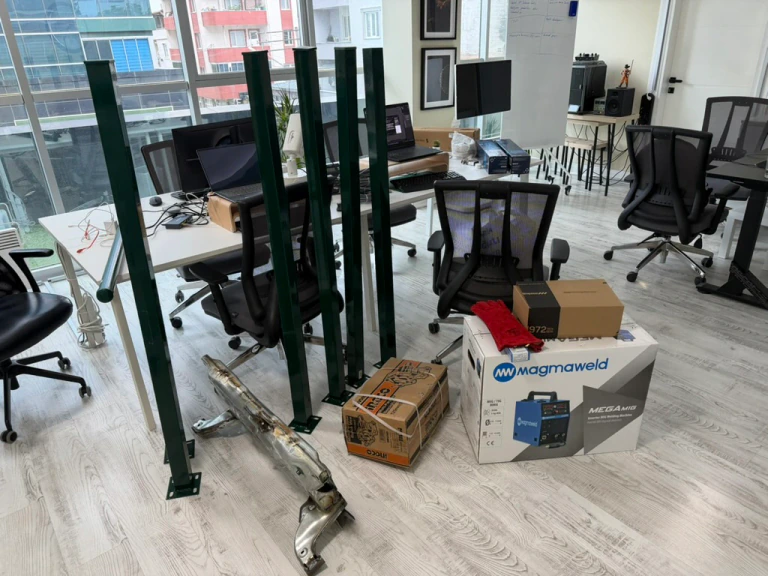
Opsan saha uygulaması için hazırlanan parça, fikstür ve ekipmanlar

SONUÇLAR

Çıktı ve etki

İlk düzende demo parça ve projeye özel yazılımla ark ışığı takibi doğrulandı. İkinci düzende gerçek parça, gerçek fikstür ve gerçek gazaltı kaynak prosesiyle çoklu kamera verisinin 3D bölgelerle eşleşmesi, HMI akışı ve raporlama altyapısı müşteri değerlendirmesine sunuldu. Kabul testinin ardından sipariş onaylandı; sistemin Opsan rework istasyonuna saha uyarlaması devam ediyor.